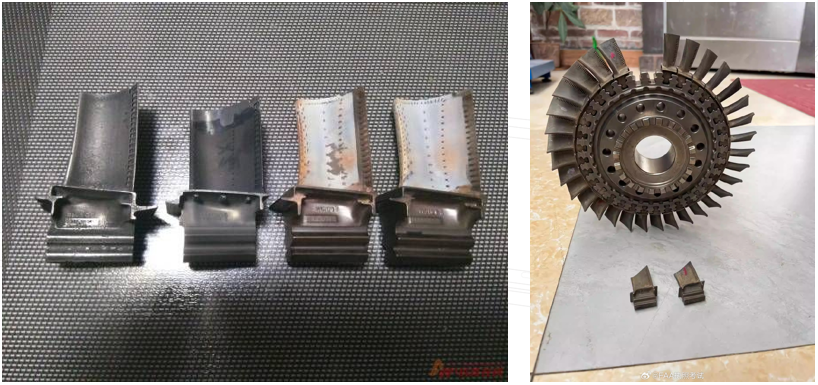
航空发动机高压涡轮叶片位于燃烧室出口后端,长期承受高温、高压和高转速负荷。叶片内部通常设计有复杂的冷却通道,表面分布大量气膜冷却孔。气膜孔和内部通道是否畅通、孔壁是否完整,直接影响叶片的冷却效果与使用可靠性,也是制造质量控制和检修检查中的重点。
工业视频内窥镜可以在不扩大拆卸范围的情况下进入狭小孔道,对气膜孔内壁、孔口、冷却通道以及可达表面进行目视检查,并完成图像留档和缺陷位置记录。针对航空发动机涡轮叶片的深小孔结构,微视科技可提供从超细探头、近焦成像到智能比较测量的组合方案。
一、检测对象与应用阶段
本方案主要适用于高压涡轮叶片和低压涡轮叶片,重点检查以下部位:
- 气膜冷却孔及其入口、出口。
- 叶片内部冷却通道。
- 叶尖盖孔、前缘、后缘等可达区域。
- 榫齿及装配相关的局部可达表面。
- 修理或返修后的孔道与表面状态。
常见检查节点包括制孔后、清洗后、装配前、维修拆检时以及返修完成后。企业应结合自身工艺规范和验收要求确定具体检查节点。
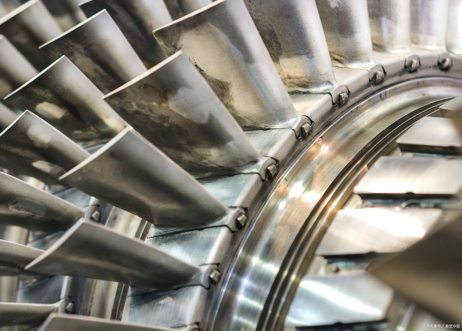
二、涡轮叶片孔道检查的主要难点
1. 孔径小,探头外径受限
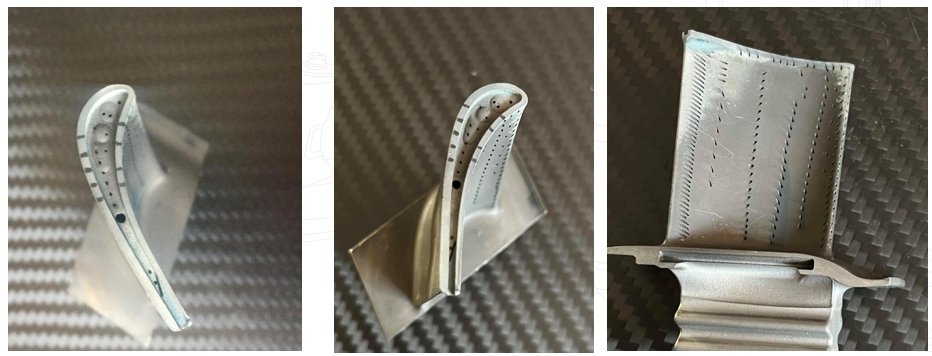
气膜孔直径通常在 0.3 mm 至 1.0 mm,部分精密机型的局部孔径小于 0.5 mm。内窥镜探头不仅外径要适配孔道,还要考虑插入余量、镜头边缘和转弯空间。不能只按产品标称外径判断能否进入。
2. 孔道倾斜并可能连续弯折
气膜孔通常带有 15° 至 60° 的倾斜角,部分孔道存在多段弯折。探头需要通过顺畅,在推送过程中保持稳定,同时避免刮伤孔壁。
3. 深小孔近距成像困难
部分孔深达到数毫米,检测距离近,孔壁反光强。普通远焦系统容易出现近处模糊、远处清晰的问题,镜头、照明和景深需要同时匹配。
4. 缺陷细小,需要稳定成像
孔壁粗糙、重铸层、微裂纹、凹坑、毛刺、堵塞和孔口缺陷等都需要清晰分辨。现场还应保持相近的观察方向和照明条件,才能进行有效对比。
5. 孔位多,定位和记录工作量大
单个涡轮叶片可能分布上百个气膜孔。检测人员需要频繁调整探头方向和插入深度,并准确记录孔位、图像和检查结果。
三、微视内窥镜配置建议
1. 探头外径
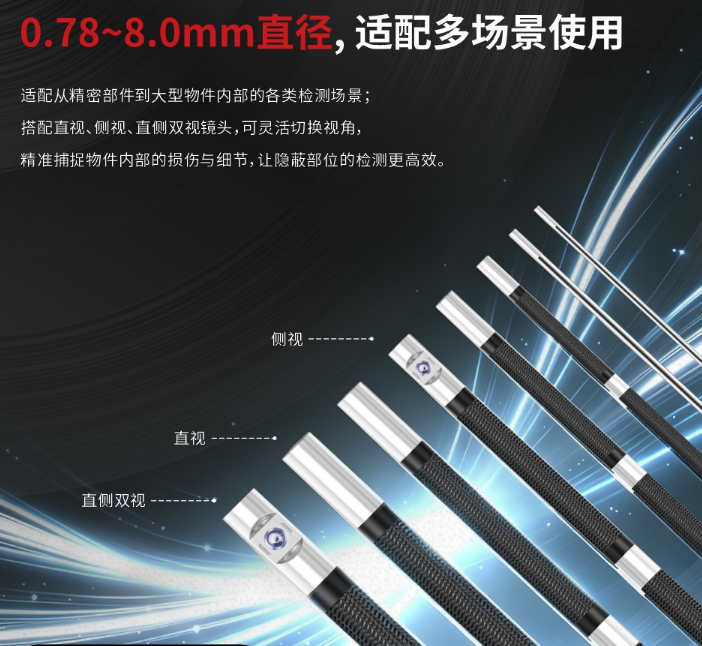
微视工业视频内窥镜提供约 Φ0.35 mm 至 Φ2.2 mm 的探头选择。气膜孔检查可优先评估 Φ0.35 mm 至 Φ1.6 mm 的超细探头,并确认探头外径小于孔道有效内径。
对于实际通径小于 0.35 mm 的孔道,应先确认最小可通过尺寸、弯折路径和检测深度,再判断是否需要专项定制。标称孔径不等于有效通过能力,选型时应预留安全余量。
2. 景深与成像
气膜孔和冷却通道的观察距离通常较近,可优先选择覆盖 1 mm 至 70 mm 的近焦景深方案。典型检查可重点评估 1 mm 至 30 mm 或 3 mm 至 30 mm 的景深配置,并根据实际孔深复核清晰成像范围。
高分辨率成像与均匀照明需要配套选择。针对高反光孔壁,应通过现场试检确认画面是否能够分辨孔壁纹理、毛刺和堵塞。
3. 插入管
气膜孔和弯孔插入阻力较大,推荐使用兼顾刚性和柔性的细直径弹簧管。对多数叶片检查任务,可评估 2 m 以内的插入管长度,具体长度应根据叶盘尺寸、观察入口和操作空间确定。
4. 转向与观察
在较开阔的叶片腔道、叶尖区域或装配空间,可根据可达性配置四向摆头探头,减少反复调整整个插入管的次数。狭窄孔道则应以探头直径、通过性和近焦成像作为优先条件。
5. 测量与留档
微视智能比较测量系统可将待测缺陷与标准参照物进行像素级对比和换算,用于辅助判读缺陷尺寸。该功能适合现场快速比较和图像留档,但检测报告中的最终判定仍应遵循客户的质量规范和计量要求。
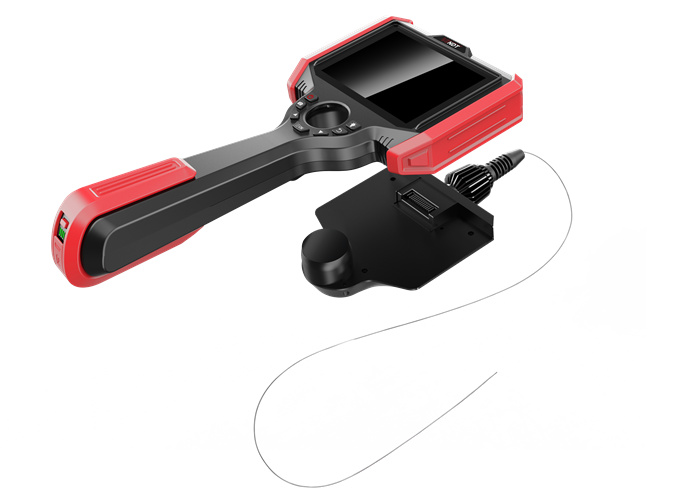
探头与主机采用模块化设计,一台主机可匹配不同直径、景深和视角的探头。对于需要现场连续记录的工位,可评估脚踏拍照控制等定制功能。
四、推荐检测流程
1. 确认检测任务:记录叶片型号、检查部位、最小孔径、最大孔深、弯折角度和检测标准。
2. 确定探头组合:根据最小有效通径选择外径,根据观察距离选择景深,根据孔道走向选择插入管和视角。
3. 建立检查基准:固定操作方向、插入深度和照明参数,便于同一叶片不同孔位及不同批次之间对比。
4. 逐孔检查:观察孔口、孔壁和出口状态,重点检查堵塞、毛刺、粗糙、重铸层、凹坑、剥落和可见微裂纹。
5. 采集图像与测量:对异常位置拍照或录像,记录孔位和插入方向;需要尺寸判断时使用比较测量功能辅助标注。
6. 形成检测记录:按叶片编号、孔位、缺陷类型、缺陷位置、图像编号和判定结果建立记录,便于质量追溯和返修复查。
7. 复检确认:清洗、维修或返修后,沿用相同观察方向与参数复检,比较处理前后的图像和测量结果。
五、适用场景
- 航空发动机涡轮叶片制造过程质量检查。
- 气膜孔制孔后的孔壁和孔口状态检查。
- 冷却通道异物、堵塞和表面状态检查。
- 维修拆检、故障排查和返修后复检。
- 检测图像归档、质量追溯和工艺改进对比。
工业内窥镜主要完成可达区域的可视化检查。对于涂层内部、材料内部或其他不可见缺陷,应结合客户规定的方法综合判断,不能将内窥镜图像作为唯一的无损检测依据。
六、常见问题
Q1:0.3 mm 的气膜孔能直接检测吗?
需要先确认孔道的实际最小通径、直线段长度和弯折情况。现有超细探头可覆盖约 0.35 mm 起的部分孔径,但不能仅凭标称孔径认定可以直接进入。建议提供孔型图纸或样件进行实测评估。
Q2:为什么气膜孔检测更强调近焦景深?
孔内观察距离通常很近,孔壁反光也较强。如果近处不能清晰对焦,画面会出现局部模糊,难以判断毛刺、堵塞和孔壁状态。因此应优先匹配实际观察距离,而不是只追求远处观察能力。
Q3:如何避免探头损伤孔壁?
应根据孔道弯曲程度选择合适刚柔性的插入管,控制推送速度,避免强行通过。正式检测前可使用同规格试样或无效样件验证通过性。
Q4:比较测量能否直接替代计量检测?
智能比较测量适合快速判读和现场记录,是否能够作为最终验收依据,应根据客户的检测规范、参照物设置和计量要求确认。
Q5:需要提供哪些信息才能选型?
建议提供最小孔径、最大孔深、孔道角度、弯折数量、叶片入口尺寸、观察方向、需要识别的缺陷类型和报告要求。有条件时提供一件样件或现场检测视频,可以明显提高选型准确度。
七、获取航空发动机叶片检测方案
微视科技(SZWISE)可根据叶片结构、气膜孔尺寸和现场检测流程,匹配超细探头、近焦景深、转向组件、图像采集和比较测量配置,并提供定制化探头评估。
如需进一步选型,请联系我们的商务经理173-8878-3531(莫小姐),并提供叶片样件、孔型尺寸、检测位置和期望记录格式,我们将据此整理探头组合、检查流程和现场验证建议。