
一文读懂:储罐内部目视检查的内窥镜选型与实施要点
储罐是石化、能源、食品与制药行业中最常见的大型静设备之一。随着运行周期延长,罐壁、罐底、焊缝与内附件会逐步出现腐蚀减薄、点蚀、裂纹、涂层剥离与沉积物堆积等缺陷。传统开罐检查需要清罐、置换、搭架或使用吊篮,工期长、成本高,且人员进入受限空间本身即构成高风险作业。正因如此,以工业视频内窥镜为核心的内部目视检查(RVI),正在成为储罐定期检验与状态监测的重要手段。
需要说明的是,目视检查并不取代超声测厚、漏磁扫描等定量手段,而是以低成本、可重复的方式完成“先看全局、再定重点”的筛查任务,为后续无损检测布点提供依据。
一、技术原理:内窥镜如何“看见”罐内
工业视频内窥镜的基本链路是:前端图像传感器采集画面,经长距离线缆传输至主机处理并显示,同时通过机械或电控方式控制探头弯曲,实现对不可直视区域的绕行观察。对储罐检查而言,关键不在于“能不能成像”,而在于成像质量、可达性与可追溯性三者的平衡。
从光学角度看,景深、视场角与照明方式是三大核心变量。广角镜头适合大范围扫查,但边缘畸变明显;长景深设计有利于在数厘米至数十厘米距离上同时看清罐壁细节与整体形貌。照明方面,罐内多为低照度、低对比环境,高亮LED环形照明配合可调亮度是主流配置,部分场景还会用到侧向照明以凸显表面划痕与裂纹。
| 参数项 | 行业常见范围 | 对储罐检查的意义 |
|---|---|---|
| 探头直径 | 约2.8mm~8mm | 决定能否通过人孔、量油孔或狭窄附件间隙 |
| 工作长度 | 约3m~30m | 需覆盖罐径与插入路径,长距离时转向精度下降 |
| 景深 | 约10mm~100mm以上 | 影响近距离细节与远距离整体形貌的兼顾能力 |
| 视场角 | 约60°~120° | 广角利于扫查效率,窄角利于细节分辨 |
| 转向能力 | 电控360°或两方向/四方向 | 决定能否绕开内附件、观察罐底与顶部 |
| 防护等级 | 探头端常见IP67及以上 | 适应潮湿、油污与冲洗环境 |
二、现场难点:为什么储罐检查比管道更难
储罐内部空间大、结构杂,检查难度往往被低估。第一是可达性:多数储罐仅通过人孔或量油孔进入,探头需要在有限入口条件下完成大范围覆盖,长距离插入后转向响应与定位精度都会衰减。第二是环境适应性:罐内可能存在残余油气、潮湿、粉尘与腐蚀性介质,对探头密封与耐化学性能提出要求;部分高温工况还需考虑耐高温探头或冷却措施。
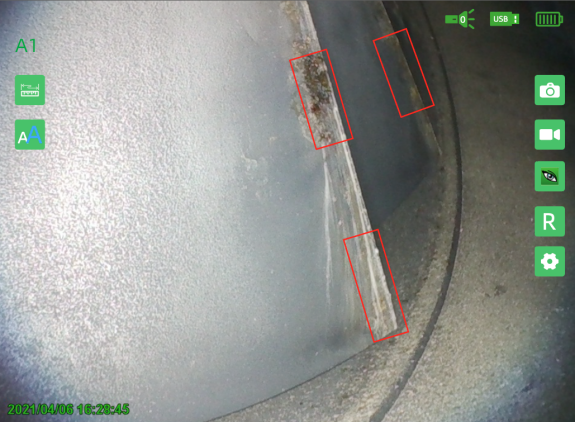
第三是辨识与记录:罐壁腐蚀、涂层起泡与沉积物在二维画面中容易混淆,仅凭目视难以判断缺陷深度与尺寸。第四是可追溯性:检查结果需要形成可复核的记录,包括位置、图像与测量数据,否则难以支撑后续维修决策。
三、解决方案:从“看得见”到“量得准”
针对上述难点,成熟的储罐目视检查方案通常由三部分构成。其一是电控转向与高清成像,通过360°电控转向配合高分辨率传感器,使探头能够在罐内绕行内附件、贴近罐壁观察,减少盲区。其二是三维测量能力,借助双镜头或相位测量原理,对缺陷长度、面积甚至深度进行非接触测量,把“看到”升级为“量到”,为剩余壁厚评估与维修优先级排序提供参考。
其三是系统化集成,包括长距离线缆管理、图像标注、报告生成与数据归档。对于大型储罐,还可结合爬壁机器人或轨道式载体扩展覆盖范围。广东微视科技(SZWISE)在工业视频内窥镜与无损视觉检测领域具备自主研发与定制能力,产品覆盖智能电控内窥镜、三维测量内窥镜、孔探仪及管道内窥镜等系列,具备电控360°转向、高清成像、三维测量、超细探头与耐高温等技术方向,可为储罐等受限空间检查提供从设备到方案的定制化支持。公司已通过ISO9001质量管理体系认证与欧盟CE认证,拥有多项国家发明专利和实用新型专利。
目视检查的价值不在于替代定量检测,而在于用可重复、可记录的方式把缺陷“找出来、标清楚”,让有限的定量检测资源用在最需要的位置。
四、选型建议:按场景匹配,而非按参数堆叠
采购与设备工程师在选型时,建议先明确三个问题:入口尺寸、检查距离与是否需要测量。入口决定探头直径上限,检查距离决定工作长度与转向精度要求,是否需要测量则直接决定是否选择三维测量机型。对于仅做快速筛查的场合,2.8mm~6mm直径、3m~10m工作长度的电控转向机型通常已能满足;对于需要定量记录缺陷的场合,应优先考虑具备三维测量功能的设备。
- 优先看景深与照明:罐内低对比环境对成像质量要求高,参数表上的分辨率不等于现场可辨识度。
- 重视转向可靠性:长距离插入后转向是否精准、回中是否稳定,直接影响检查效率。
- 确认防护与耐介质能力:探头端密封等级与线缆护套材质需匹配罐内介质。
- 考察记录与报告功能:是否支持图像标注、测量数据导出与报告生成,关系到检查成果能否被复核。
- 评估定制与服务能力:不同储罐结构差异大,供应商的定制开发与区域技术服务响应能力同样重要。

总体而言,储罐内部目视检查是一项“设备+方法+记录”并重的工程实践。合理选型、规范操作与完整归档,才能让内窥镜真正成为储罐完整性管理中的可靠工具,而不是一次性的“看看而已”。

