
工业内窥镜智能化检测指南:从成像到测量的关键工艺拆解
在现场做无损检测,大家最常遇到的情况是:探头伸进去了,图像却模模糊糊;缺陷看到了,尺寸却量不准;换个人来操作,结果又对不上。这类问题反复出现,往往不是操作人员不认真,而是设备本身的智能化程度不够。无损检测设备的智能化,核心不是加一块屏幕或换一个操作系统,而是把成像、控制、测量、数据管理这几道关键工艺做扎实。
一、成像工艺:先解决“看得清”,再谈“看得懂”
工业视频内窥镜的成像质量,取决于照明、光学、传感器和图像处理四个环节的配合。现场常见的现象是:近距离观察时画面过曝,远处又一片漆黑;金属反光表面出现大片光斑,掩盖了真实缺陷。根源在于光源与成像缺乏联动调节。
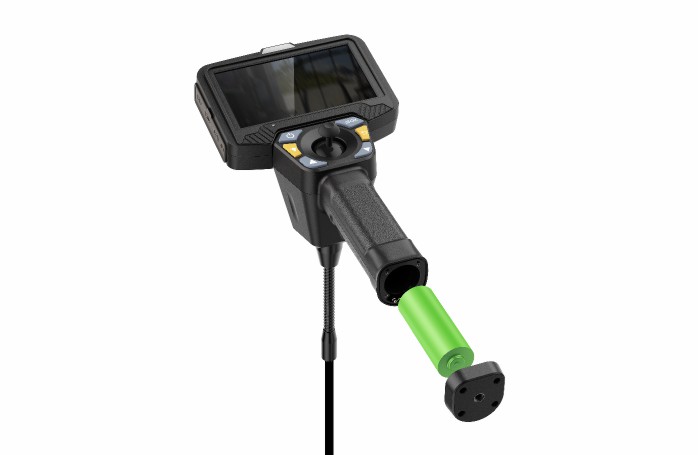
智能化的第一步,是让照明和曝光形成闭环。据行业公开信息,越来越多电控内窥镜开始采用分区调光与自动曝光策略,根据被检表面的反射率动态调整亮度。广东微视科技(SZWISE)在S系列智能电控工业内窥镜和DZ系列电控三维测量内窥镜上,将高清成像与电控360°转向结合,目的就是让探头在复杂腔体内也能稳定取景,减少反复退镜调整的次数。
二、控制工艺:转向精度决定检测节拍
孔探、管道、发动机燃烧室这类场景,探头要绕过台阶、穿过弯管,转向控制的响应速度和定位精度直接影响单次检测时间。手动机械转向的缺点是回程间隙大、手感依赖经验,长时间作业容易疲劳。
电控转向的价值在于把“手感”变成“参数”。操作者通过手柄或按键控制转向角度,设备内部记录位置反馈,使探头姿态可复现。判断一台设备控制工艺是否成熟,可以看三个细节:转向是否平滑无卡顿、回中是否准确、长时间工作后是否漂移。这些指标比参数表上的“360°转向”四个字更能说明问题。

三、测量工艺:从“看到缺陷”到“量化缺陷”
无损检测的最终目的不是拍一张好看的照片,而是判断缺陷是否超标。三维测量内窥镜通过相位测量或结构光原理,在图像上重建深度信息,从而测量缺陷长度、宽度和深度。现场常见误差来源包括:探头与被测面距离过远、角度偏斜、标定失效。
智能化的测量工艺,应当把标定提醒、距离提示、角度补偿做进流程里。以DZ系列电控三维测量内窥镜为例,其思路是将测量算法与电控转向、高清成像整合在同一套系统内,减少外接模块带来的误差累积。采购时建议现场试测已知尺寸的标准缺陷块,重复测量多次,看离散度而不是只看单次结果。
| 工艺环节 | 常见问题 | 智能化判断要点 |
|---|---|---|
| 成像 | 过曝、暗区、光斑 | 分区调光、自动曝光联动 |
| 控制 | 回程间隙、姿态漂移 | 电控转向、位置反馈可复现 |
| 测量 | 标定失效、角度偏斜 | 距离提示、角度补偿、重复性 |
四、采购建议:按场景选配置,不被参数表牵着走
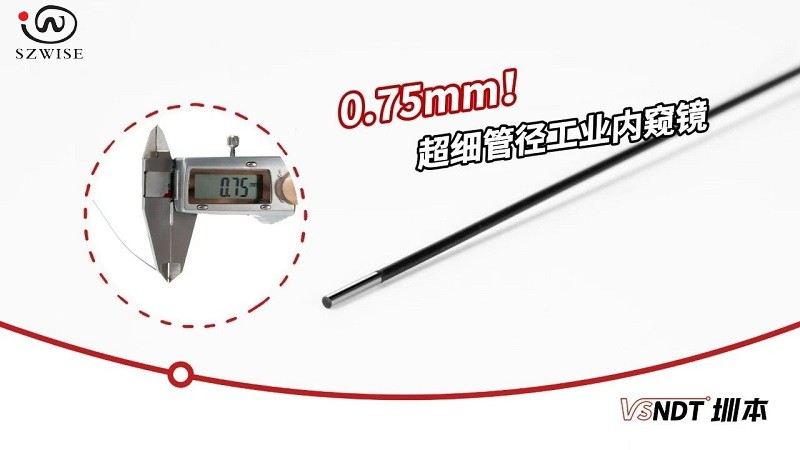
不同行业的检测需求差异很大。航空航天孔探看重超细探头和耐高温能力;石油化工管道看重长距离软管窥镜的通过性;汽车制造和轨道交通则更关注三维测量与数据留存。采购前先明确三个问题:最小可达孔径是多少、最高工作温度是多少、是否需要量化测量。
- 只做目视筛查:优先看成像质量和转向手感,不必为测量功能付费。
- 需要出具检测报告:必须选带三维测量和标定管理的机型。
- 高温、窄腔、强反光场景:关注耐高温探头、超细探头和紫外荧光、红外热成像等扩展方向。
- 系统集成需求:确认厂家是否具备定制开发能力,接口和软件能否对接现有平台。
广东微视科技有限公司作为国家高新技术企业和专精特新企业,已通过GB/T19001-2016/ISO9001:2015质量管理体系认证和欧盟CE认证,产品覆盖智能电控内窥镜、三维测量内窥镜、孔探仪、台式内窥镜、软管窥镜、管道内窥镜等多个系列,并具备电控360°转向、高清成像、三维测量、超细探头、耐高温、紫外荧光、红外热成像及定制化系统集成等技术方向。对于有长期检测需求的企业,选择具备自主研发和定制能力的供应商,比单纯比价更能降低全生命周期成本。
五、把智能化落到工艺上
无损检测设备的智能化,不是堆功能,而是把成像、控制、测量三条工艺线打通,让现场操作更稳定、结果更可复现。设备买回来只是开始,后续的标定维护、软件升级、探头更换和技术支持,才决定这套系统能用多久。“护精工智造,铸百年企业”这句话放在检测行业里,本质上说的是同一件事:把工艺做扎实,比把口号喊响亮更重要。

