
为什么三维测量内窥镜能判断锅炉缺陷的真实尺寸?
电厂锅炉检修有一个绕不开的矛盾:停炉窗口只有短短几天,但需要检查的受热面管子动辄上千根。传统方式靠人眼从手孔、看火门往里看,或者割管取样送检,前者视野有限,后者破坏性大、周期长。如何在不拆管、不割管的前提下,把内部缺陷看清楚、量准确,是锅炉检修方案设计的核心问题。
广东微视科技有限公司(SZWISE)长期为能源电力行业提供工业视频内窥镜与无损视觉检测方案,本文结合锅炉检修的实际工况,梳理一套可落地的内窥检测思路。
一、锅炉检修到底难在哪里
锅炉内部检测的难点,集中在三个方面。
- 空间受限:受热面管排间距小,联箱、集箱内部通道狭窄,常规光学设备难以深入。
- 工况苛刻:检修期虽然停炉,但局部区域仍有余温,粉尘、积灰、氧化皮较多,对探头耐温与防护提出要求。
- 缺陷判读难:裂纹、腐蚀坑、胀粗、异物堵塞等缺陷,仅凭二维图像很难判断深度和真实尺寸,容易造成过度换管或漏检。
据行业公开信息,受热面泄漏是锅炉非计划停运的主要原因之一,而相当比例的泄漏与早期缺陷未被及时发现有关。这也是越来越多电厂把内窥检测前移到检修阶段的原因。
二、重点检测部位与典型工况
锅炉本体的内窥检测,通常围绕以下几个部位展开:
- 水冷壁、过热器、再热器管排:关注外壁腐蚀、磨损减薄、胀粗和裂纹。
- 联箱与集箱内部:关注异物、沉积物、管口堵塞与内壁腐蚀。
- 汽包内部:关注旋风分离器、加药管、排污管的连接状态。
- 燃烧器喷口与风道:关注烧损、变形和结焦。
这些部位的共同特点是:入口小、路径弯、内部暗。检测设备必须同时满足细径、可转向、高亮照明和高清成像四项基本要求。

三、设备配置思路:探头、转向与成像
针对锅炉检修,设备选型可以从三个维度切入。
1. 探头直径
管排间隙和联箱手孔决定了探头直径上限。一般巡检可选直径6mm左右的软管窥镜,狭窄管口和联箱内部则需更细的探头。广东微视科技的S系列智能电控工业内窥镜和DZ系列电控三维测量内窥镜,均提供多种探头直径规格,可根据实际通道匹配。
2. 转向能力
锅炉内部路径多弯,探头必须能主动转向。电控360°转向可以让操作者在管排之间灵活调整观察角度,减少反复插拔。这一点在联箱内部多管口检查时尤为关键。
3. 成像与测量
高清成像负责发现缺陷,三维测量负责量化缺陷。对于裂纹长度、腐蚀坑深度、管口内径这类需要判断是否超标的项目,三维测量内窥镜可以直接在图像上完成测量,避免二次割管核实。
| 检测对象 | 配置重点 | 关注缺陷 |
|---|---|---|
| 管排外壁 | 细径软管、侧视镜头 | 腐蚀、磨损、胀粗 |
| 联箱内部 | 电控转向、高亮照明 | 异物、堵塞、内壁腐蚀 |
| 管口与焊缝 | 三维测量、高清成像 | 裂纹、尺寸超标 |
四、检测流程怎么安排
一套完整的锅炉内窥检测流程,通常按以下步骤推进:
- 前期准备:确认停炉状态、检测窗口位置,清理手孔和观察孔周围积灰。
- 路径规划:根据管排布局确定插入顺序,避免遗漏和重复。
- 现场检测:逐点插入探头,记录图像和视频,对可疑部位进行三维测量。
- 数据归档:按部位编号保存,形成可追溯的检测报告。
- 复检对比:与上一检修周期数据比对,判断缺陷发展趋势。
需要提醒的是,锅炉内部粉尘较大,探头前端镜片容易污染,检测过程中应定时清洁,避免因成像模糊造成误判。
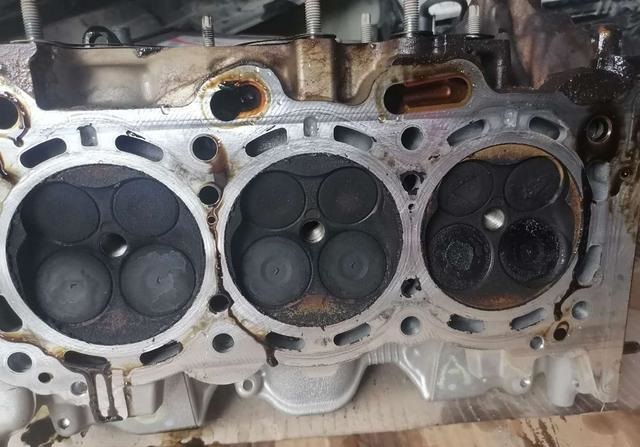
五、三维测量为什么能判断缺陷尺寸
普通内窥镜看到的是二维画面,操作者只能凭经验估计缺陷大小。三维测量内窥镜通过双镜头或相位测量原理,获取目标点的空间坐标,从而计算出长度、面积和深度。简单说,它把“看着像裂纹”变成了“裂纹长3.2mm、深0.8mm”。
对于锅炉检修而言,缺陷是否超标,往往就差这零点几毫米的判断。测量能力直接决定了换管决策的准确性。
广东微视科技的DZ系列电控三维测量内窥镜,将电控转向与三维测量结合,适合管口、焊缝等需要定量判读的部位。对于以快速巡检为主的场景,S系列智能电控工业内窥镜则更侧重成像清晰度和操作效率。
六、这套方案带来的实际价值
从电厂检修管理的角度看,内窥检测的价值体现在三个层面:
- 减少盲目拆解:先看后拆,把人力集中在确有问题的部位。
- 提高判读准确性:三维测量让缺陷尺寸有据可依,降低误判和过度换管。
- 积累设备档案:每次检测数据可追溯,为状态检修提供依据。
广东微视科技具备工业内窥镜自主研发、生产和定制能力,产品覆盖智能电控内窥镜、三维测量内窥镜、孔探仪、软管窥镜等多个系列,已通过GB/T19001-2016/ISO9001:2015质量管理体系认证和欧盟CE认证,可根据电厂具体工况提供定制化系统集成方案。对于锅炉这类结构复杂、检测窗口有限的设备,选对探头直径、转向方式和测量功能,往往比单纯追求参数更重要。

