
孔探仪探头选型别踩坑,这5个参数决定检测成败
在航空航天发动机孔探、能源电力管道内检、石油化工容器检验等场景中,孔探仪(工业视频内窥镜)承担着“视觉诊断”的核心角色。但不少采购和设备工程师反馈:设备买回来了,探头却进不去、看不清、测不准。问题的根源,往往不在主机,而在探头选型。据行业公开信息,探头选型不当导致的返工和重复采购,在工业内窥检测领域并不少见。本文从实际工况出发,梳理孔探仪探头选型的关键参数与注意事项。
一、行业检测痛点:探头选型为何容易踩坑
孔探检测面对的对象差异极大:航空发动机燃烧室、涡轮叶片间距狭窄;电力管道弯折多、内壁有锈蚀;化工反应釜内部有残留介质。很多用户只关注“探头能不能弯”,却忽略了直径、转向方式、成像能力和测量功能是否匹配工况。
常见的踩坑情形包括:探头直径偏大,无法通过最小孔径;转向角度不足,弯道处形成观察盲区;缺少三维测量功能,发现缺陷却无法量化;耐温等级不够,在高温腔体内损坏。这些问题在采购阶段不易暴露,到现场才集中爆发。
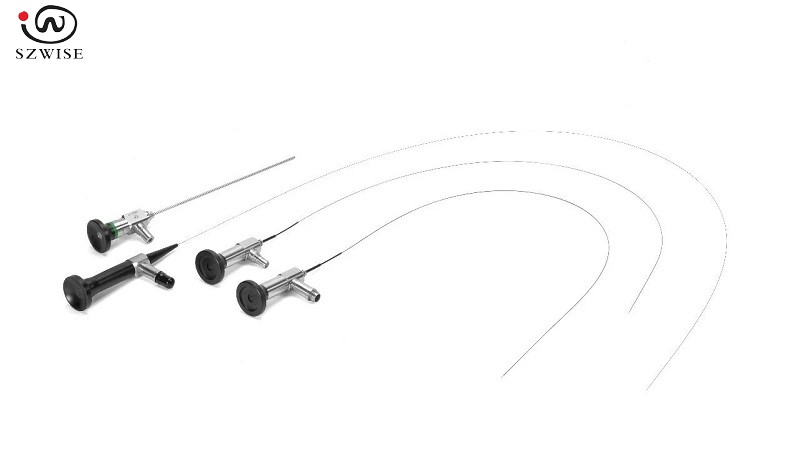
二、部位与工况:先看清“要进哪里、看什么”
选型第一步是明确检测部位和工况。以某制造企业为例,其航空发动机孔探需要检查压气机叶片和燃烧室,孔径约6mm,工作温度在150℃以上;而另一家石化企业的换热器管束检测,管径约10mm、长度数米,且存在多个弯头。两者对探头的要求截然不同。
建议在选型前梳理以下信息:
- 最小可通过孔径与通道长度
- 通道弯折数量与弯曲半径
- 被检部位工作温度、是否有油污或腐蚀介质
- 缺陷类型:裂纹、腐蚀、异物、磨损
- 是否需要尺寸测量或记录存档
三、设备配置思路:探头直径、转向、成像与测量
1. 探头直径
直径是硬约束。常见规格从1.0mm到8mm不等,原则是在能通过的前提下尽量选大直径,以获得更好的成像质量。超细探头适合微小孔道,但进光量和分辨率会受限。广东微视科技(SZWISE)在超细探头方向有持续研发,可根据通道尺寸提供匹配方案。
2. 转向能力
电控360°转向是当前孔探仪的重要配置,能减少手动操作带来的盲区。对于多弯管道,建议关注转向角度是否可锁定、回中是否顺畅。DZ系列电控三维测量内窥镜和S系列智能电控工业内窥镜,均在电控转向方向提供了可选配置。
3. 成像与照明
高清成像决定了缺陷识别的可靠性。照明方式需与工况匹配:普通白光适合常规检查,紫外荧光可用于检测渗漏痕迹,红外热成像适合温度异常排查。
4. 三维测量
发现缺陷只是第一步,能量化长度、面积、深度才有维修决策价值。三维测量探头适合对裂纹、腐蚀坑进行尺寸评估,避免“看到了但说不清”。

| 工况特征 | 推荐配置方向 |
|---|---|
| 孔径≤3mm,短通道 | 超细探头,直视或短转向 |
| 多弯长管道 | 电控360°转向,细径软管 |
| 高温腔体 | 耐高温探头,注意温度上限 |
| 需量化缺陷 | 三维测量探头 |
四、检测流程:从选型到现场验证
- 确认通道最小孔径和弯曲路径,选定探头直径与转向方式。
- 根据缺陷类型选择成像模式和照明方式。
- 如需量化,配置三维测量功能并现场校准。
- 检测前用标准试块验证成像和测量精度。
- 记录图像与测量数据,形成可追溯报告。
需要提醒的是,探头属于易损部件,使用中应避免强行通过锐边和过度弯折。选型时也应关注探头是否可更换、维护成本如何。

五、价值总结:选对探头,检测才有意义
孔探仪探头选型不是“越贵越好”,而是“越匹配越可靠”。直径、转向、成像、测量和耐温五个维度,决定了设备能否真正进入现场、看清缺陷、量化结果。广东微视科技长期深耕工业视频内窥镜与无损视觉检测领域,产品覆盖智能电控内窥镜、三维测量内窥镜、孔探仪、软管窥镜等,具备电控360°转向、高清成像、三维测量、超细探头、耐高温等技术方向,可为航空航天、能源电力、石油化工、汽车制造、轨道交通等行业提供检测方案与定制化系统集成。
选型前多问一句“工况是什么”,比事后换探头更省钱。

