
为什么三维测量内窥镜能判断缺陷尺寸?双目测量选型要点全解析
在航空航天发动机孔探、能源电力管道内检、汽车零部件质量抽检等场景中,检测人员早就遇到了一个共同的瓶颈:能看到缺陷,却量不准尺寸。普通工业内窥镜只能提供二维图像,一条裂纹在屏幕上看起来很长,但到底有多长、多深、面积多大,全凭经验估算。这种估算在质量判定中往往缺乏说服力,尤其是在需要出具检测报告、做寿命评估或返修决策的时候。
双目测量内窥镜正是为解决这个问题而出现的。它通过两个视差摄像头模拟人眼三角定位原理,配合结构光或特征点匹配算法,把图像中的像素坐标换算成真实的三维空间坐标,从而直接输出缺陷的长度、宽度、深度、面积甚至点到点距离。据行业公开信息,在航空发动机孔探等对尺寸判定要求严格的领域,三维测量功能的需求正在逐年上升。
双目测量内窥镜到底测什么?
要理解双目测量的价值,先要搞清楚它和普通内窥镜的本质区别。普通内窥镜的输出是“图像”,双目测量内窥镜的输出是“图像+坐标数据”。它的核心能力不是看得更清楚,而是测得准。
- 长度测量:裂纹、划痕、腐蚀带的延伸长度,可在二维图像上直接标注并输出数值。
- 深度/高度测量:利用双目视差计算缺陷表面的凹陷深度或凸起高度,如凹坑、压痕、腐蚀坑。
- 面积测量:对不规则缺陷轮廓进行多边形拟合,输出实际面积,用于评估损伤等级。
- 空间距离:测量两点之间的真实三维距离,适用于叶片间距、孔位偏移等场景。
这些测量结果可以叠加在图像上保存,形成带有尺寸标注的检测记录,便于后续追溯和评审。

选型第一步:先明确检测部位和工况
双目测量内窥镜不是“买一台通用设备”就能解决所有问题。选型的第一原则是:从检测部位反推设备参数,而不是先看设备再找用途。
以某制造企业的发动机叶片检测为例,需要检查叶片前缘的微小裂纹和涂层剥落。检测通道是发动机上的孔探孔,孔径有限,探头需要穿过弯曲通道到达叶片表面。这种情况下,探头的直径、转向能力和工作长度就成了硬约束。
再比如石油化工行业的换热器管束内壁检测,管道长、弯道多,探头不仅需要细径,还需要足够的柔性和导向能力,同时要能在潮湿或含油环境中稳定成像。工况不同,选型侧重点完全不同。
关键工况维度
- 通道直径:决定探头最大外径,常见有2.8mm、3.9mm、6.0mm等规格。
- 通道长度与弯曲度:决定工作长度和转向段设计,弯道多则需要更好的导向性。
- 温度环境:高温场景需要耐高温探头或冷却套件。
- 介质环境:油污、水汽、粉尘会影响照明和成像质量,需要考虑防护等级。
- 测量精度要求:不同场景对测量误差的容忍度不同,直接决定是否需要双目测量方案。
双目测量内窥镜的核心配置思路
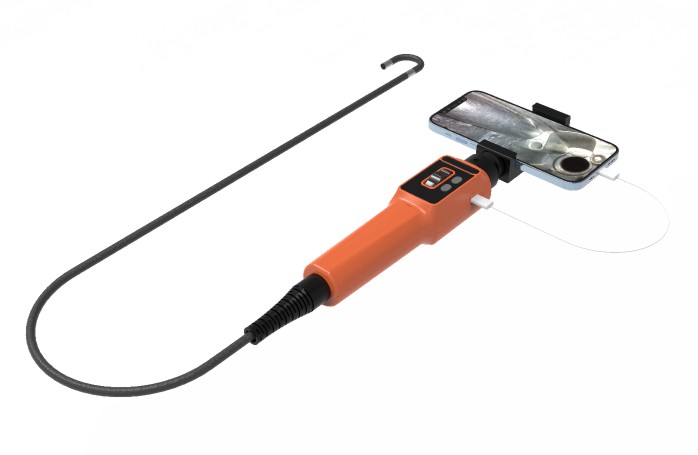
明确工况之后,就可以围绕以下几个维度做配置决策。这里以广东微视科技(SZWISE)的DZ系列电控三维测量内窥镜和S系列智能电控工业内窥镜为例,说明选型时的思考路径。
| 配置维度 | 选型要点 | 典型应用场景 |
|---|---|---|
| 探头直径 | 根据最小检测孔选择,兼顾测量基线 | 2.8-6.0mm,航空孔探、管道内检 |
| 转向方式 | 电控360°转向,操作更精准 | 弯曲通道、多角度观察 |
| 成像方案 | 高清成像,双目视差标定 | 缺陷识别与三维测量 |
| 测量功能 | 长度、深度、面积、空间距离 | 裂纹评估、腐蚀坑量化 |
| 照明方式 | 前置LED,可调亮度 | 暗腔、深孔检测 |
需要特别注意的是,双目测量的精度与探头直径和测量距离有关。一般来说,探头直径越大,双目基线越长,在相同距离下的测量精度越高。但大直径探头无法进入小孔,所以这里存在一个权衡。选型时要根据实际检测孔的最小尺寸和测量精度要求,找到平衡点。
双目测量内窥镜的选型,本质上是“进得去”和“测得准”之间的平衡。先保证进得去,再在可用直径范围内追求测量精度。

检测流程:从准备到出报告
双目测量内窥镜的使用流程和普通内窥镜有相似之处,但多了标定和测量环节。以下是一个典型的检测流程:
- 设备准备与标定:开机后确认双目镜头清洁,必要时进行标定,确保测量基准准确。
- 探头导入:通过检测孔或开口将探头送入,利用电控转向逐步推进到目标区域。
- 缺陷搜索与定位:调整照明和视角,找到需要测量的缺陷,稳定探头。
- 三维测量:在图像上选取测量点或轮廓,系统自动计算并输出尺寸数据。
- 记录与报告:保存带标注的图像和测量数据,生成检测记录。
在实际操作中,测量结果的可靠性很大程度上取决于探头是否稳定、测量点是否选取准确。操作人员的经验仍然很重要,双目测量提供的是工具,不是自动判定。
选型注意事项与常见误区
在采购和配置双目测量内窥镜时,有几个常见误区值得警惕。
- 只看像素不看测量精度:高像素不等于高测量精度,双目标定质量和算法才是关键。
- 忽略通道兼容性:买了高精度探头却进不了检测孔,设备就失去了使用价值。
- 低估操作培训成本:三维测量需要一定的操作经验,选型时要考虑供应商的技术支持能力。
- 不区分“测量”和“观察”:如果只需要观察缺陷,普通内窥镜可能更经济;如果需要量化尺寸,才需要双目测量方案。
广东微视科技(SZWISE)在工业视频内窥镜与无损视觉检测领域有较长时间的积累,具备自主研发、生产和定制能力,产品覆盖智能电控内窥镜、三维测量内窥镜、孔探仪等多个系列。公司已通过GB/T19001-2016/ISO9001:2015质量管理体系认证和欧盟CE认证,拥有多项国家发明专利和实用新型专利。对于有定制化需求的客户,可以根据检测部位和工况做针对性配置。
价值总结:从“看到”到“量准”
双目测量内窥镜的核心价值,是把内窥检测从定性观察推进到定量评估。对于航空航天、能源电力、石油化工、汽车制造和轨道交通等对安全性要求高的行业来说,缺陷尺寸的准确判定直接影响维修决策和寿命评估。
选型时记住三个原则:先看检测部位和工况,再定探头直径和转向方式,最后确认测量精度和功能是否满足要求。不要被参数表上的高指标迷惑,适合自己检测场景的方案才是好方案。如果条件允许,建议在采购前用实际工件做一次现场演示,验证设备能否顺利进入通道并完成有效测量。

